2026-11-11
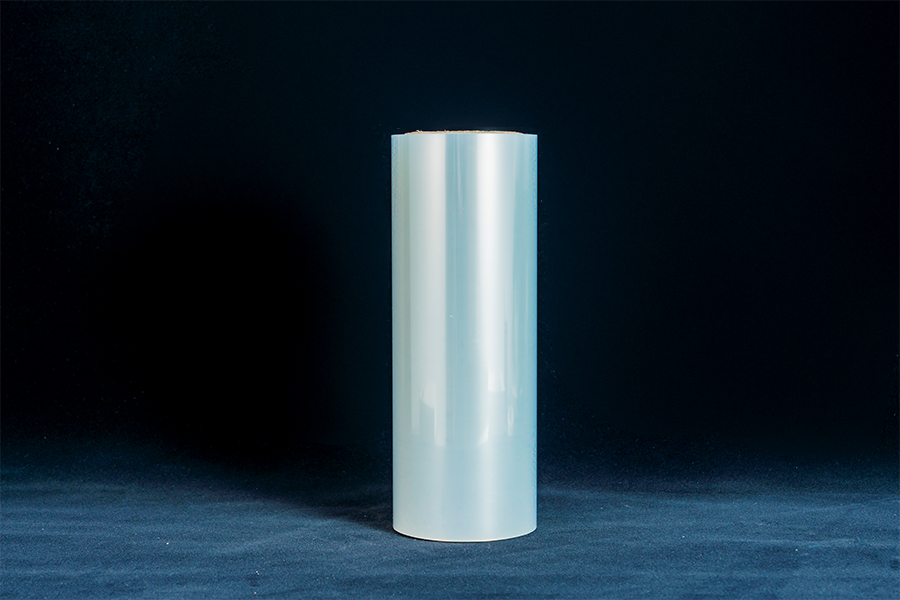
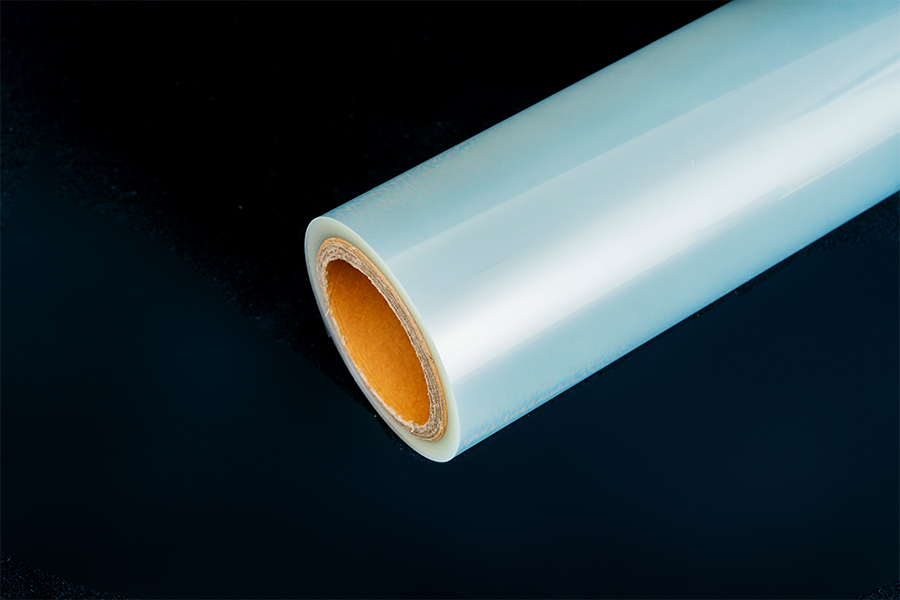
Deux rouleaux peuvent tous deux être étiquetés brillants tout en étant espacés de 20 unités de brillant - et l'espace n'apparaît qu'après laminage, sous la forme d'une dominante laiteuse sur une couverture sombre, d'une boucle au bord de la feuille ou d'une bande qui continue de s'enrouler autour du rouleau chauffé. Un rouleau de laminage brillant est en réalité trois décisions empilées les unes sur les autres : la cible de brillance et l'angle auquel elle est mesurée, la structure du film (une base BOPET ou BOPP portant une couche thermofusible EVA) et l'ajustement mécanique entre le rouleau et la machine. Le troisième décide toujours si le travail rapporte de l’argent, même lorsque les deux premiers ont raison.
Brillant est une optique, pas un nom de finition. Il est indiqué en unités de brillance (GU) mesurées sous un angle fixe : 60° pour la plupart des films, 20° lorsque la surface est très nette, 85° pour les surfaces peu brillantes. La lecture dépend de la douceur du film de base, de la façon dont le rouleau refroidisseur l'a fini pendant l'extrusion et de la régularité avec laquelle l'adhésif s'humidifie. Un film 100 GU et un film 88 GU semblent identiques sur un petit échantillon ; sur un tirage de 500 feuilles de dépliants à l'encre foncée, celui du bas commence à paraître légèrement flou.
Sur les machines chauffées, le film de base constitue le point d'ancrage pratique. Un rouleau de plastification thermique brillant construit en BOPET-EVA ou BOPP-EVA couvre la plupart des travaux offset et numériques, et c'est le comportement de fusion de cette couche adhésive (et non la brillance) qui définit la vitesse de ligne maximale.
 Film de rouleau de stratification thermique brillant Un rouleau PET/EVA brillant pour la stratification offset et numérique, avec des options de brillance, d'épaisseur, de largeur et de noyau indiquées pour vérifier les exigences de vitesse de ligne et de finition. Voir le produit →
Un devis qui dit uniquement « brillant » ne vous donne rien à inspecter à l'arrivée. Demandez une plage de brillance, l'angle de mesure et la méthode de test — ASTM D2457 et ISO 2813 sont les références habituelles. La répartition ci-dessous correspond à ce que les fiches techniques des films en rouleaux commerciaux citent généralement pour chaque famille de surfaces.
Lectures typiques de brillance à 60° par type de surface
Les plages reflètent les valeurs communément citées sur les fiches techniques des films commerciaux, et non un seul lot mesuré. Confirmez le minimum garanti avec le certificat d'analyse de votre fournisseur.
Deux vérifications valent la peine d'être faites avant une grosse commande : calibrez votre brillancemètre sur le carreau de référence, et mesurez à chaque fois la feuille plastifiée sur le même patch imprimé. Un solide foncé se lira différemment d'un papier nu avec le même film, car la lumière réfléchie traverse le film deux fois sur la zone imprimée.
Un rouleau de plastification brillant n’est pas un seul matériau. Il s'agit d'un film de base, d'une couche adhésive thermofusible et généralement d'une face arrière traitée ou modifiée par glissement, enroulée sous tension contrôlée. Chaque couche effectue un travail différent et seule la face extérieure décide du brillant.
Empilement de couches simplifié d'un rouleau thermique brillant sur une face. Les films froids remplacent la couche EVA par un adhésif sensible à la pression et une doublure.
L'épaisseur du film de base améliore la rigidité et la stabilité dimensionnelle sous l'effet de la chaleur. Le poids de la couche d’EVA détermine la force de liaison et le degré de voile que gagne la feuille finie. Le traitement de l'envers décide si le rouleau se déroule proprement à grande vitesse ou s'il se bloque sur la bobine. Lorsqu'un rouleau fonctionne mal, la cause réside généralement dans la couche que personne n'a écrite dans les spécifications d'achat.
| Paramètre | Gamme commune | Pourquoi cela change le résultat |
|---|---|---|
| Épaisseur totale | 25 à 75 µm | Rigidité, courbure des bords, débit sur papier fin |
| Film de base | BOPET 12-23 µm ou BOPP 15-30 µm | Rétention de brillance et stabilité à la température de stratification |
| Poids de la couche adhésive | EVA, environ 8 à 25 g/m² | Force de liaison, voile, fenêtre d'activation |
| Gloss | 85-105 GU à 60° | Correspondance visuelle avec l'impression ; vérifiez toujours l'angle et la méthode |
| Largeur de la bande | 305–1 300 mm, fente sur commande | Déchets et manutention sur la machine |
| ID de base | 25,4 mm (1 po) ou 76,2 mm (3 po) | Ajustement de l'arbre ; un mauvais noyau arrête la course dès le premier jour |
| Longueur du rouleau | 200 à 3 000 m | Fréquence de changement et nombre d'épissures par rouleau |
Les inadéquations des diamètres de noyau sont à l'origine de la plupart des défaillances au premier jour. Un noyau de 25,4 mm forcé sur un arbre de 76,2 mm est décentré et l'ondulation de tension qui en résulte se présente sous la forme de bandes régulières de variation de brillance le long de la feuille. La largeur et la longueur du rouleau comptent plus qu'il n'y paraît : un rouleau de 3 000 m coupe les changements mais a besoin d'un arbre et d'un frein qui maintiennent une tension constante à mesure que le diamètre diminue.
L’épaisseur est l’autre chiffre qui mérite d’être débattu, car il s’agit rarement uniquement de protection. Comment l'épaisseur du film façonne une feuille laminée se résume à la rigidité, à la récupération après la chaleur et au comportement de la feuille lorsqu'elle refroidit sur la palette – trois choses qu'une différence de 7 µm peut changer tranquillement.
La plupart des plaintes concernant des « mauvais films » proviennent des paramètres du processus ou de l'état du papier plutôt que du rouleau lui-même. Quatre récidivistes :
Il existe ici un ordre de débogage réalisable. Bulles d'air et ondulations de l'eau dans le laminage suivent généralement des causes prévisibles et peuvent être éliminés en un instant en ajustant la température, la pression de pincement et le conditionnement du papier. Lorsque les bulles persistent avec des réglages corrects, la force d'adhésion à cette encre spécifique est le prochain suspect - et un film à adhérence plus élevée est une solution moins coûteuse qu'une vitesse de coupe de 30 %.
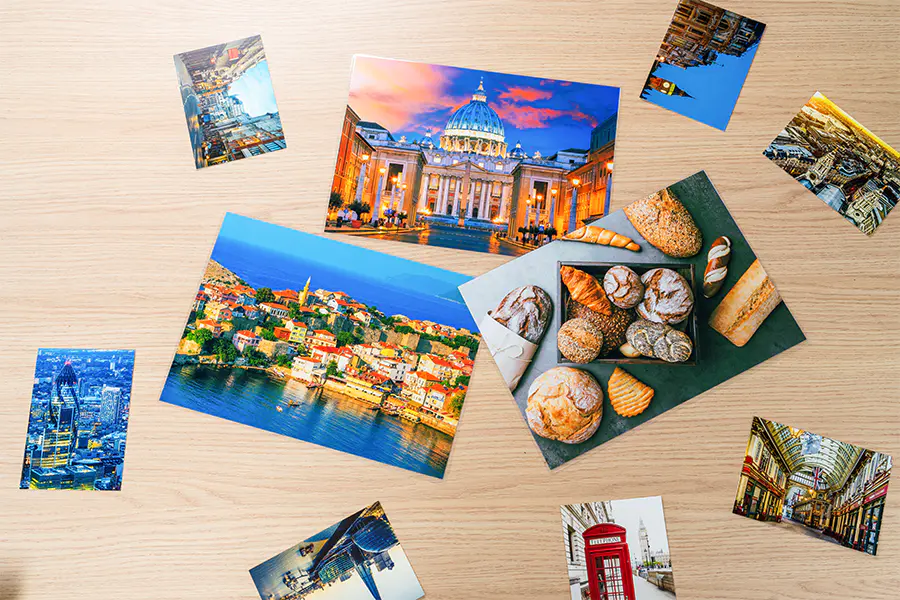 Film de plastification à haute adhérence pour impressions numériques Un film thermique collant pour le toner numérique, les solides foncés et les impressions photo, destiné au soulèvement des bords et au bullage lorsque la liaison EVA standard n'est pas satisfaisante. Voir le produit →
Le choix se limite rarement à l’apparence. Le brillant offre le contraste le plus élevé pour les photos et les aplats sombres, mais montre les empreintes digitales et les fines éraflures sur les objets manipulés. Le mat masque les marques de manipulation et se lit mieux sous la lumière directe, au prix d'une certaine profondeur de couleur. Le toucher soyeux se situe entre les deux et est courant sur les emballages haut de gamme car il est différent dans la main.
Comparaison qualitative basée sur le comportement de finition typique des deux familles de surfaces ; les positions relatives changent avec le film de base et le poids de la couche.
Lorsqu'une même œuvre est réalisée dans plusieurs finitions, conservez le film de base et l'adhésif identiques et modifiez uniquement le traitement de surface. Les paramètres de la machine restent constants et les opérateurs ne réapprennent pas un profil de température pour chaque SKU. Un rouleau de plastification thermique mat construit sur la même structure BOPET-EVA fonctionnera à la même vitesse et à la même température de rouleau que son homologue brillant.
 Film en rouleau de stratification thermique mat Un rouleau BOPP ou BOPET/EVA avec un faible brillant et un revers effaçable en écriture, adapté aux paramètres de la machine pour les finitions brillantes et mates. Voir le produit →
Ajoutez ensuite un échantillon. Un essai de 100 feuilles sur votre propre plastifieuse, à votre vitesse et température normales, répond plus que n'importe quelle fiche technique - et c'est le seul moyen d'obtenir un rouleau qui mesure magnifiquement le brillant mais adhère mal à votre encre.
La brillance est mesurable, elle peut donc être spécifiée. Une fois que la plage de brillance, la structure du film, ainsi que le noyau et la largeur sont inscrits dans l'ordre, la plupart des variables qui ruinent un tirage disparaissent avant même que le rouleau ne soit chargé sur l'arbre.
Il s’agit du même matériel dans des formats différents. « Rouleau » décrit la forme d'approvisionnement et l'enroulement, tandis que « film de stratification brillant » fait référence à la finition de surface plutôt qu'à l'emballage.
La plupart des rouleaux thermiques brillants mesurent 85 à 105 GU à 60°. Tout ce qui est inférieur à 80 GU se lit généralement comme semi-brillant sur un solide imprimé sombre.
Non. Les rouleaux thermiques nécessitent une température d’activation EVA, généralement comprise entre 90 et 130 °C. Les machines froides nécessitent un film sensible à la pression avec une doublure.
Généralement de l'humidité dans le papier, une pression de pincement insuffisante ou une température du rouleau en dehors de la fenêtre de l'adhésif. Vérifiez le conditionnement du papier avant de blâmer le film.
Environ 25 à 32 µm pour le papier texte et 32 à 43 µm pour les couvertures. Un film plus épais ajoute de la rigidité mais peut courber des feuilles fines.
La plupart des fournisseurs citent 12 mois à compter de la production lorsqu'ils sont conservés à une température inférieure à 30 °C, à l'abri du soleil direct et sur une palette à extrémité plate pour éviter le blocage des rouleaux.
Fabricants de rouleaux de film de plastification en gros