2026-11-04
Conclusion d'abord : les feuilles de plastification brillantes ne sont pas un produit unique. Le choix utile se résume à trois variables : la brillance de la surface, l’adéquation de l’adhésif et du procédé, et la tolérance d’épaisseur. Une feuille peut sembler parfaite dans un échantillon manuel et échouer en production si l'adhésif s'active trop rapidement, si le film de base s'enroule après la découpe ou si la jauge nominale de 125 microns s'amincit au niveau du bord de la bande.
Pour une imprimerie plastifiant des menus, une feuille thermique de 125 à 150 microns avec une construction PET/EVA est souvent un point de départ judicieux. Pour les travaux à froid de courte durée, une feuille brillante sensible à la pression évite la chaleur et réduit le risque de gondolement thermofixé. Le reste de ce guide explique d'où viennent ces choix, quoi mesurer et quoi demander avant de passer une commande.
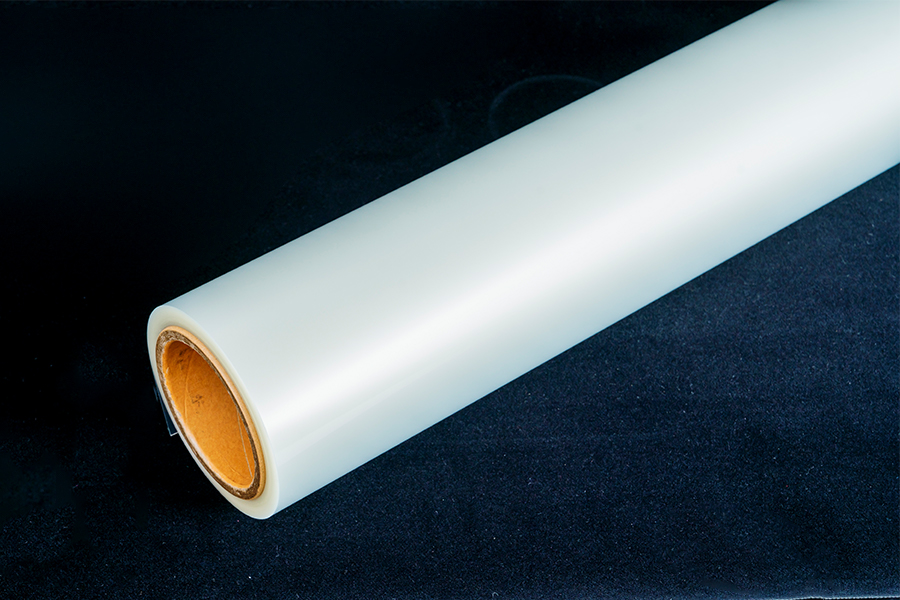
Une feuille brillante est un sandwich et non un simple film plastique. Dans les produits thermiques, une base en polyester ou BOPP porte un EVA ou un adhésif thermofusible similaire. La chaleur fait fondre l'adhésif dans l'impression, tandis que la base offre brillance, rigidité et résistance aux éraflures. Les feuilles froides utilisent un adhésif acrylique sensible à la pression et une doublure antiadhésive. Le brillant provient de la surface du film de base et de la pression du laminateur et de l'état du rouleau, et non d'un vernis séparé appliqué après le collage.
Les formats de feuilles sont généralement découpés à partir de rouleaux. Cela signifie que la même construction peut être vendue sous forme de feuilles A4, de pochettes ou de rouleaux, et que la largeur du rouleau, le mandrin et les pratiques d'épissage d'un transformateur peuvent modifier le rendement effectif d'une commande de feuilles. Cela signifie également qu'une spécification de « feuille » doit être relue sur le rouleau parent : qualité du film de base, poids de la couche adhésive, épaisseur nominale et qualité des bords fendus.
Figure 1. Une vue simplifiée des couches : le film de base offre brillance et durabilité ; l'adhésif assure l'adhérence et le comportement du processus.
Pour un transformateur qui envisage de fabriquer des feuilles en interne plutôt que d'acheter des rames prédécoupées, le parcours de produits ci-dessous constitue le point de départ pertinent pour faire correspondre le film de base et l'adhésif au format de feuille final.
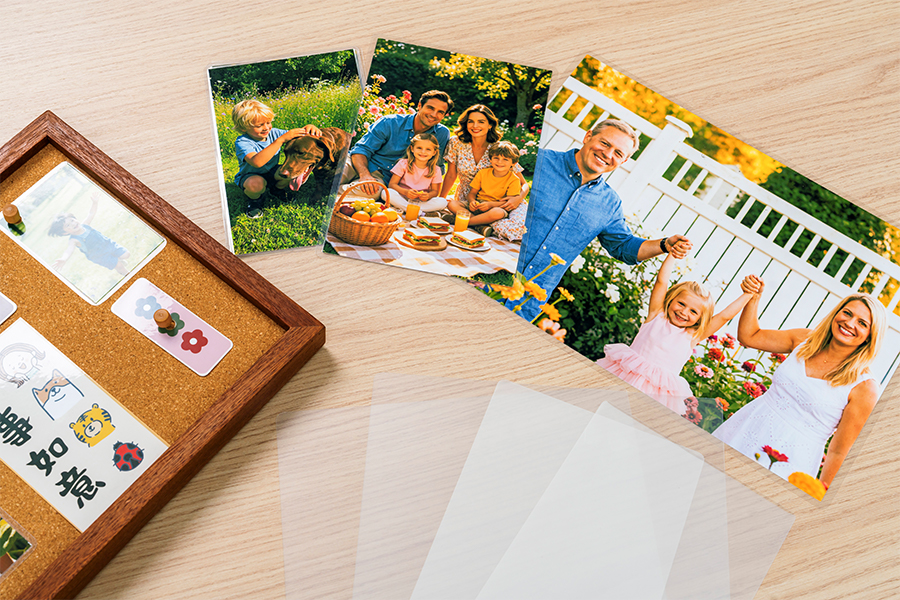 Film de stratification PET/EVA brillant pour feuilles en interne Film PET/EVA transparent brillant fourni sous forme de sachets ou de rouleaux prédécoupés, avec une épaisseur standard de 50 à 175 microns et des largeurs personnalisées pour la planification au format feuille. Voir le produit →
La brillance est mesurée par la réflexion, mais les acheteurs la perçoivent comme un contraste et une visibilité des rayures. Une surface très brillante fait ressortir les photos et les encres foncées ; elle montre également les empreintes digitales et les éraflures plus tôt qu'une surface mate. L'épaisseur est généralement exprimée en microns et affecte la rigidité, la courbure et la sensation des bords, et non le niveau de brillance lui-même. Les catalogues commerciaux répertorient généralement les jauges nominales de 80, 100, 125, 150, 175 et 250 microns, mais « nominal » n'est pas une tolérance. Demandez une bande de jauge, puis passez la feuille dans la plastifieuse réelle.
L'épaisseur modifie également le transfert de chaleur. Un sandwich plus épais peut nécessiter un temps de séjour plus long ou une vitesse de ligne inférieure, c'est pourquoi le même réglage peut produire une feuille transparente sur un papier et une feuille floue sur un autre. Une feuille de 250 microns peut sembler de qualité supérieure sur une couverture de livre mais ne pas convenir à un menu qui doit rester à plat. Le tableau ci-dessous représente les bandes de jauge courantes selon un ajustement typique comme point de départ, et non comme une règle de réussite ou d'échec.
Figure 2. Bandes de jauge communes, présentées comme référence d'ajustement pratique plutôt que comme données de performances mesurées.
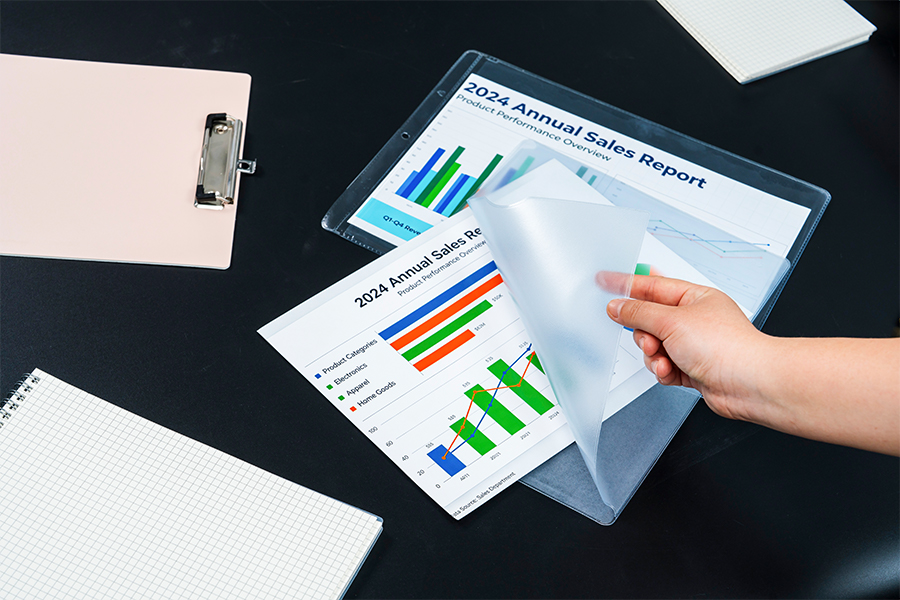
Les feuilles thermiques brillantes nécessitent une chaleur et une pression contrôlées. Ils offrent une liaison serrée semblable à celle du verre et un rendement élevé, mais ils pardonnent moins les encres sensibles à la chaleur, le toner et les papiers fins. Les feuilles brillantes à froid utilisent uniquement la pression. Ils conviennent aux substrats sensibles à la chaleur, aux petits tirages et aux travaux sur site, mais le système adhésif et le démoulage du revêtement sont plus importants. Une feuille froide trop collante peut emprisonner de l'air ; celui qui est trop sec peut se soulever au niveau de la garniture.
| Décision | Feuilles thermiques brillantes | Feuilles brillantes à froid |
|---|---|---|
| Apport d'énergie | Chaleur et pression ; le temps de séjour compte | Pression uniquement ; pas de boucle thermofixée |
| Système adhésif | EVA ou thermofusible similaire | Acrylique sensible à la pression et doublure |
| Meilleur ajustement | Menus, couvertures, cartes, finition d'impression de gros volumes | Impressions thermosensibles, petits tirages, travaux sur chantier |
| Risque principal | Brume, boucles ou cloques dues à un mauvais profil thermique | Emprisonnement d'air, libération du revêtement, soulèvement des bords |
| Vérification d'essai | Peler, vaporiser et boucler après 24 heures | Tack, niveau à bulle et qualité de finition |
Classez par construction et non par le mot « brillant ». Une spécification utile sépare l’exigence visuelle des exigences de machine et de durabilité.
L'épaisseur n'est pas qu'un chiffre : elle modifie le transfert de chaleur, la boucle et la sensation, comme le montre cette note sur épaisseur du film de stratification explique. Un échantillon qui passe à 100 microns peut nécessiter un réglage thermique différent à 150 microns, même lorsque les deux feuilles proviennent de la même famille de films.
Le brillant est un choix fonctionnel lorsque la surface imprimée nécessite un contraste, une manipulation facile à nettoyer ou une couche protectrice qui laisse toujours apparaître des détails fins. Il est moins adapté lorsque les traces de doigts, les reflets ou les éraflures importantes constituent la principale préoccupation.
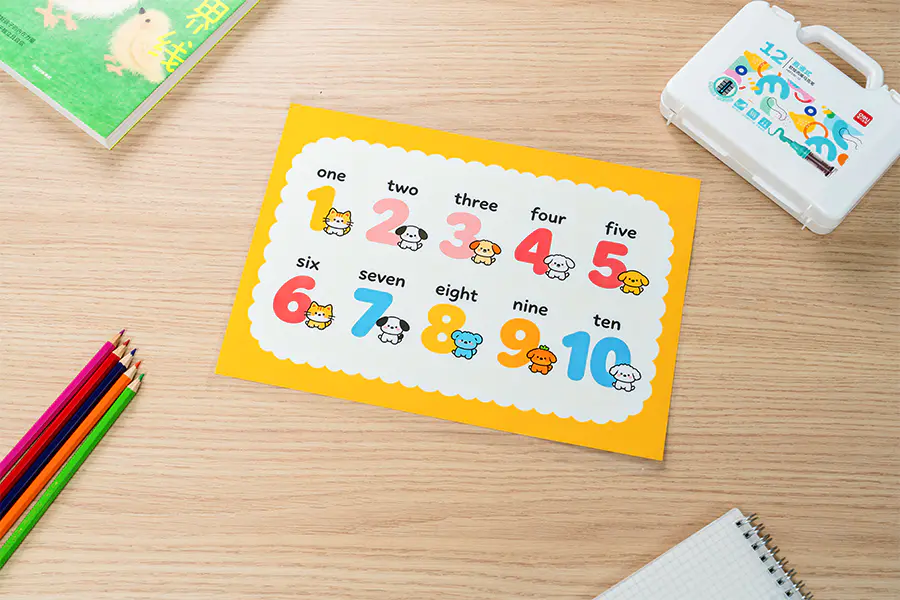
Une feuille thermique de 125 à 150 microns donne du corps et une surface essuyable. Testez les lignes de pliage et les bords, car le film brillant peut se fissurer si le papier est trop rigide.
Une brillance plus élevée améliore le contraste de l’encre foncée. Utilisez une jauge adaptée à la rigidité de la carte et vérifiez la qualité de la découpe après la découpe.
Le brillant protège les couvertures imprimées et donne aux images couleur un aspect plus profond. Les couvertures fines peuvent s'enrouler, conditionnez donc les échantillons avant approbation.
Les feuilles brillantes à froid conviennent aux impressions sensibles à la chaleur. Confirmez le pouvoir adhésif sur le substrat réel, en particulier sur les supports enduits ou recyclés.
Une feuille brillante peut passer un contrôle visuel et échouer après 24 heures. Effectuez quatre vérifications avant de libérer un lot :
Conserver les conditions d'essai avec l'échantillon. Si un lot ultérieur se comporte différemment, le réglage thermique, la pression du rouleau, le lot de papier et le calibre de la feuille sont les premières variables à comparer.
À grande échelle, la consistance de la brillance dépend du contrôle de l’extrusion, du poids de la couche adhésive et du refendage. Selon Profil de l'entreprise publié par WONLAMI , la société exploite 10 lignes de revêtement par extrusion et déclare une capacité annuelle supérieure à 30 000 tonnes sur ses sites de fabrication en Chine et en Thaïlande. Ces chiffres sont utiles pour vérifier la capacité et ne remplacent pas un essai en ligne.
Demandez une carte de jauge sur le Web, un certificat d'analyse par lot, un échantillon retenu et une photo refendue. Pour les transformateurs qui ont besoin de rouleaux thermiques plutôt que de feuilles finies, la fiche produit ci-dessous indique la voie du film de plastification thermique brillant en rouleau.
 Film de plastification thermique brillant en rouleau pour imprimantes commerciales Film thermique en rouleau PET/EVA très brillant pour plastifieuses commerciales, disponible en calibres de 18 à 350 microns et en largeurs jusqu'à 1 800 mm pour les essais. Voir le produit →
Demandez ensuite un rouleau d'essai ou une feuille découpée à la jauge cible, exécutez-le sur la plastifieuse réelle et approuvez par rapport à un échantillon écrit. Cette séquence est plus lente qu'une comparaison de prix uniquement, mais elle détecte les échecs coûteux avant qu'une commande complète ne soit validée.
Utilisez 80 à 100 microns pour les documents légers, 125 à 150 microns pour le travail général de bureau et de menus, et 175 à 250 microns pour les couvertures épaisses. Confirmez la bande de jauge auprès de votre fournisseur de plastifieuse.
Seulement une fois que l'encre est complètement sèche et testée. La chaleur thermique peut tacher certaines encres à jet d'encre ; une feuille froide et brillante peut être plus sûre pour les impressions sensibles à la chaleur.
La stratification à chaud utilise la chaleur et la pression pour une liaison serrée et un rendement élevé. La stratification à froid utilise un adhésif sensible à la pression pour les travaux sensibles à la chaleur et les petits tirages.
Les causes courantes sont l'humidité dans le papier, une pression inégale des rouleaux, une basse température ou de l'air emprisonné. Préchauffez le stock, nettoyez les rouleaux et effectuez un essai avant de régler la vitesse.
La surface du film résiste à l'eau, mais les bords coupés peuvent évacuer l'humidité. Pour une protection complète, spécifiez un format encapsulé ou à bords scellés plutôt qu'une simple feuille.
Ils utilisent des constructions de film similaires, mais les sachets sont pliés et scellés sur un bord. Les feuilles sont coupées à plat. Le bon format dépend de la plastifieuse et de la pièce finie.
Fabricants de rouleaux de film de plastification en gros