2026-10-14
Une équipe de marque approuve un carton parce que le logo noir semble humide et profond. Trois semaines plus tard, les cartons arrivent plats et gris. Rien n’a changé au sein du conseil d’administration ; l'opérateur a simplement chargé un film en rouleau mat de 32 microns au lieu du film brillant de 25 microns sur lequel l'épreuve avait été approuvée, et la lecture de brillance à 60 degrés est tombée du milieu des années 90 à moins de 15 unités de brillance.
La réponse courte d'abord : spécifiez un film de stratification à haute brillance lorsque la profondeur de couleur, le contraste et la réflexion sont le point central du produit, et spécifiez-le en unités de brillance mesurées et en épaisseur en microns plutôt qu'en utilisant des mots tels que "brillant". Passez au film mat, soyeux ou antireflet dès que la surface sera lue sous l'éclairage du bureau, touchée toute la journée ou écrite dessus.
Ce qui suit explique comment la brillance est réellement mesurée, ce qui se trouve à l'intérieur d'un film très brillant, comment rédiger les spécifications d'achat et quels défauts surveiller sur la ligne.
Gloss est un nombre, pas un adjectif. Sur les films plastiques, elle est lue avec un brillantmètre à la géométrie de 60 degrés définie dans la norme ASTM D2457, et exprimée en unités de brillance (GU). La clarté est une propriété totalement différente, mesurée en voile selon la norme ASTM D1003, c'est pourquoi un film peut être limpide sans pour autant être très brillant.
Les fournisseurs citent généralement des plages plutôt que des chiffres simples : environ 90 à 100 GU pour un film thermique très brillant, 85 à 92 GU pour un brillant standard, 30 à 40 GU pour un toucher soyeux et moins de 15 GU pour un mat. Traitez ces bandes à titre indicatif. Un film collé trop froid indique souvent 70 à 80 GU même lorsque le rouleau est vendu comme brillant, car l'adhésif ne mouille jamais complètement contre la feuille imprimée et la surface conserve une légère texture de peau d'orange. Confirmez toujours avec votre propre compteur sur une feuille finie.
Presque tous les films en rouleau de plastification thermique sont constitués de deux couches : une base en polyester BOPET ou BOPP et un revêtement adhésif thermofusible EVA. L'EVA fait le travail de liaison ; le film de base fait le travail optique.
Le brillant que vous voyez est la surface supérieure de la couche EVA une fois qu'elle a fondu et s'est resolidifiée contre le rouleau de plastification. C'est pourquoi la finition des rouleaux, la température de fusion et la vitesse de la ligne influencent toutes la lecture finale. Le noyau BOPET, généralement de 12 à 15 microns dans un film fini de 25 à 35 microns, offre la rigidité, la stabilité dimensionnelle à travers la zone thermique et la clarté qui laisse transparaître la couleur imprimée sans dominante grise.
Un film de base avec une faible rugosité de surface et peu de particules de glissement internes diffuse moins de lumière, et moins de lumière diffusée signifie une brillance plus élevée et un voile plus faible pour la même épaisseur. Si un rouleau offre une bonne force d’adhérence mais une finition mate, c’est généralement le film de base qui en est la cause, et non l’adhésif.
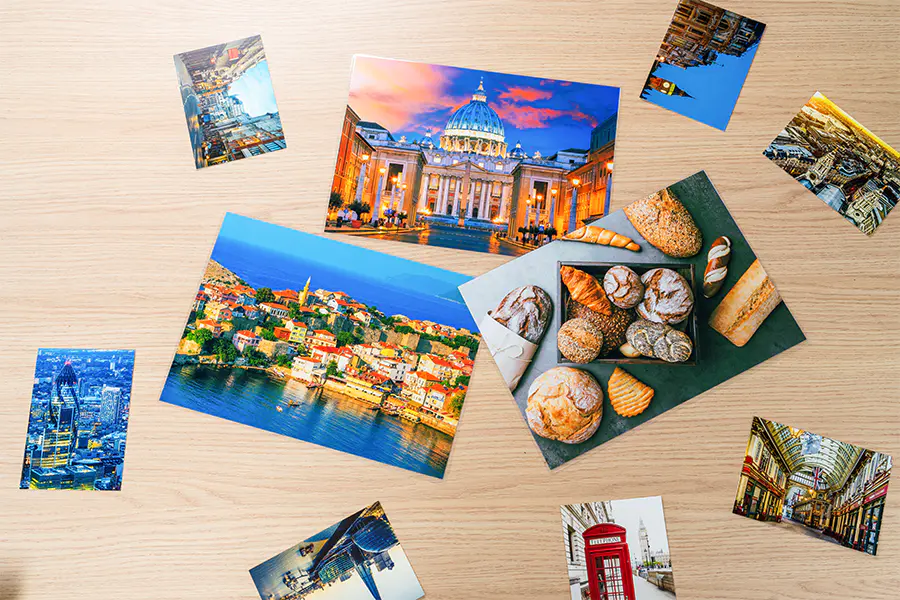
 Film de plastification thermique brillant en rouleau pour la protection des impressions Film en rouleau PET/EVA pour le laminage thermique d'impressions, de photos, de menus et d'emballages, offrant une haute brillance, une étanchéité imperméable et une résistance aux rayures. Voir le produit →
Les deux itinéraires peuvent atteindre la même bande de brillance ; la différence réside dans la façon dont le lien se forme. Le laminage thermique fait fondre l'EVA à une température d'environ 95 à 115 degrés Celsius au niveau du pincement, de sorte que la liaison est immédiate, la feuille peut être découpée immédiatement et le papier ou le carton imprimé en offset est généralement bien servi. Le laminage à froid utilise un adhésif sensible à la pression : pas de chaleur du tout, ce qui en fait la solution pratique pour les impressions au toner, les étiquettes imprimées thermiquement et les substrats sensibles à la chaleur, mais l'adhésion complète s'accumule sur plusieurs heures et les bords sont plus susceptibles de se soulever si la feuille est découpée trop tôt. Si vous pesez les deux, la différence entre la stratification thermique et à froid se résume à la chaleur par rapport au temps de pression.
Le brillant élevé n'est également pas la bonne solution dans trois situations spécifiques : toute surface lue sous un plafonnier, à cause de l'éblouissement ; toute surface manipulée constamment, car les empreintes digitales et les fines rayures sont plus visibles ; et tout ce qui sera écrit avec un stylo à bille, car l'encre traverse un film lisse. Le toucher mat et soyeux gère mieux ces tâches, et un revêtement anti-rayures ou antireflet est une solution intermédiaire raisonnable lorsque vous souhaitez toujours une profondeur de couleur.
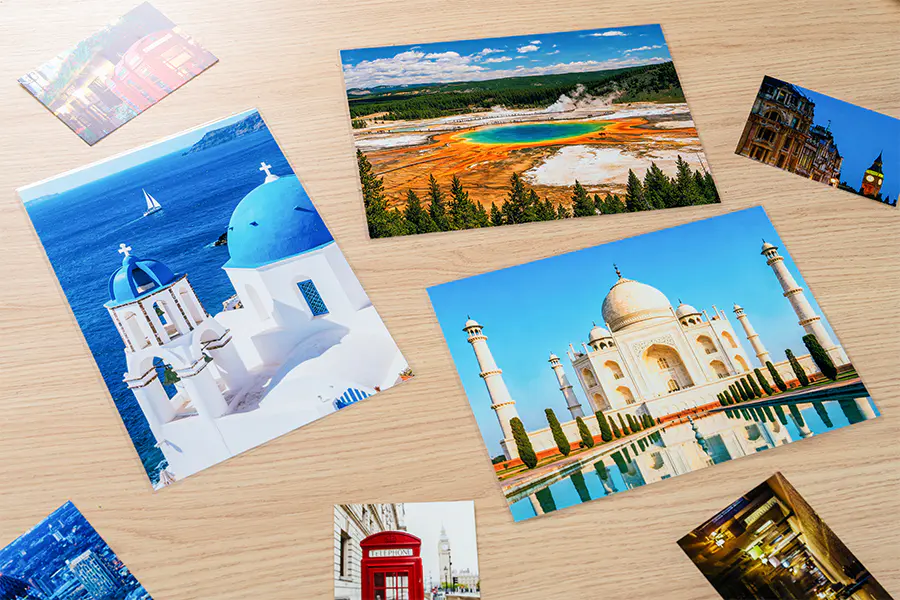
 Film de plastification brillant pour cartes d'identité et supports d'impression Film PET/EVA brillant pour plastifier des cartes d'identité, des photos, des documents et des cartes de visite, disponible en pochettes ou en rouleaux avec des variantes mates, en soie et antistatiques en option. Voir le produit →
Le film est acheté au rouleau, donc un petit nombre de chiffres décident si le travail se déroule proprement : bande de brillance mesurée et méthode de test, épaisseur finie en microns, largeur et longueur du rouleau, diamètre du noyau, type d'adhésif et traitement de surface si vous imprimez sur le film. L'épaisseur est le levier le plus rapide en matière de rigidité : 25 à 32 microns conviennent au papier offset jusqu'à environ 200 g/m², 35 à 43 microns donnent aux couvertures et aux menus lourds la rigidité dont ils ont besoin, et 75 microns et plus appartiennent aux cartes manipulées quotidiennement.
| Terminer | Brillance à 60 degrés (GU) | Utilisation typique | Compromis à prévoir |
|---|---|---|---|
| Haute brillance, BOPET et EVA | 90-100 | Cartons cosmétiques, couvertures, dossiers, cartes | Affiche les empreintes digitales, la poussière et les fines rayures |
| Brillance standard | 85-92 | Plastification de bureau générale, couvertures de livres | Profondeur de couleur légèrement plus douce que le brillant élevé |
| Haute brillance avec couche dure | 88-96 | Couvertures traitées quotidiennement, cartes de menus | Coût du film plus élevé, fenêtre de traitement plus étroite |
| Toucher de soie | 30-40 | Emballage premium, cartes de visite | Des noirs plus doux, plus difficiles à nettoyer |
| Mat | 8-15 | Matériel de lecture, étiquettes, surfaces d'écriture | Réduit la profondeur des couleurs sur l'encre foncée |
Matte pardonne la poussière, les bulles et les légères ondulations. Une surface très brillante les met tous sous les projecteurs, de sorte que la fenêtre de processus est véritablement plus étroite.
La planche de pré-séchage, les feuilles de nettoyage et le ralentissement de la ligne sont les trois changements qui résolvent la plupart de ces problèmes avant que quiconque ne touche un cadran de température.
Acheter un film sans rapport de test est une conjecture. Demandez la plage de brillance et la méthode utilisée, le voile, la résistance au pelage en newtons par 15 mm, la tolérance d'épaisseur et de largeur, le diamètre intérieur du noyau et le numéro de lot ou de lot sur chaque carton afin qu'un problème puisse être retracé. Si le film doit être imprimé plutôt que utilisé comme couche supérieure, demandez le niveau de dyne, car l'adhérence de l'encre en dessous d'environ 38 dynes par centimètre n'est pas fiable.
La capacité compte une fois qu’une spécification est approuvée. WONLAMI, par exemple, revendique plus de 25 ans d'expérience en matière de revêtement par extrusion, des usines à Yixing et en Thaïlande, et une production annuelle supérieure à 30 000 tonnes provenant de 10 lignes de revêtement par extrusion, 29 découpeuses automatiques et quatre lignes d'emballage ; le atelier de production les pages décrivent cette empreinte plus en détail. Quel que soit le fournisseur, la discipline est la même : échantillonner, mesurer, approuver une carte de contrôle, puis y conserver chaque rouleau entrant.
 Film de plastification résistant aux rayures pour surfaces commerciales à friction élevée Film de plastification PET avec nano-revêtement résistant aux rayures pour menus, panneaux de commande, avis et affichages, offrant une dureté 3H et une transparence élevée. Voir le produit →
Fabricants de rouleaux de film de plastification en gros