2026-10-28
La plupart des défauts de liaison sur une ligne PET EVA ne sont pas causés par le film lui-même. Ils sont causés par un bon de commande précisant l’épaisseur mais ne mentionnant jamais le poids de la couche EVA. Deux rouleaux peuvent tous deux être étiquetés « 35 microns » tout en se comportant de manière complètement différente : l'un scelle à 95 degrés Celsius avec un pelage de 10 N/25 mm, l'autre a besoin de 115 degrés et laisse un bord flou qui se soulève après la découpe.
La version courte d'abord : le film de plastification PET EVA est une construction à deux couches, un support PET à orientation biaxiale plus un scellant EVA thermofusible, et presque toutes les décisions de performance résident dans la couche EVA. Fixez la jauge PET, le poids de la couche EVA en grammes par mètre carré, la fenêtre d'activation et une cible de pelage avant que quiconque ne discute de la finition de surface. Les sections ci-dessous expliquent ce que chaque chiffre change sur la ligne et où se situent les risques réels d'achat.
Le film est constitué de deux couches extrudées liées en un seul passage :
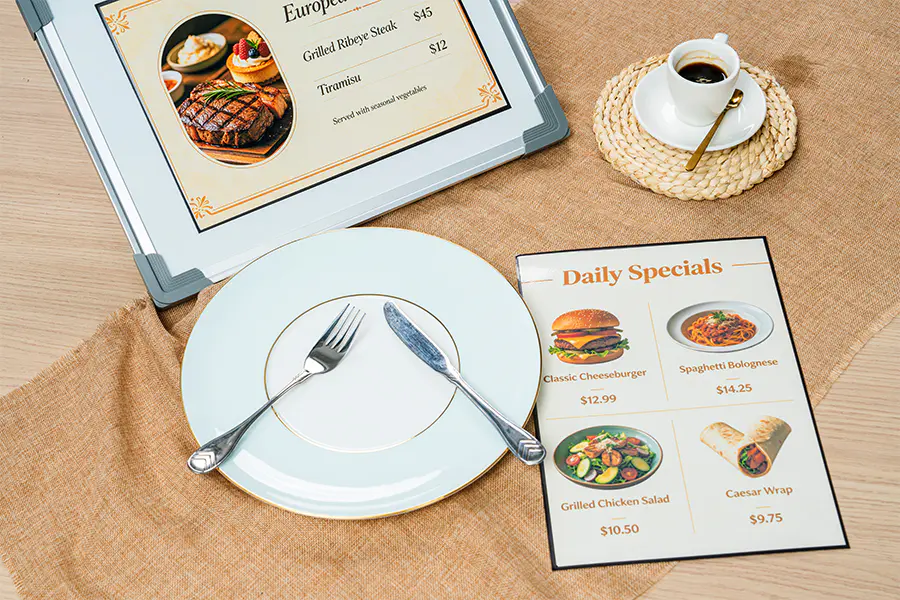
Cette structure explique pourquoi le PET EVA se comporte différemment du BOPP EVA. Le BOPP est plus doux et moins cher au mètre carré, et reste la bonne réponse pour les couvertures de livres flexibles et les pochettes de bureau légères. Le PET conserve une feuille plus plate, résiste mieux au gondolement sur les cartons épais et conserve son brillant après des manipulations répétées. C'est pourquoi les cartes rigides, les menus, les badges d'identification et les emballages haut de gamme ont tendance à être spécifiés en PET.
 Film en rouleau de stratification thermique BOPET EVA Film en rouleau EVA à base de PET pour feuilles imprimées, alliant planéité et brillance avec collage à basse température pour cartes rigides, menus et emballages haut de gamme. Voir le produit →
Le copolymère EVA se ramollit et s'écoule environ 25 à 35 degrés Celsius en dessous des revêtements d'extrusion LDPE et environ 45 degrés en dessous des mastics à base de PP. Sur une plastifieuse à rouleaux, cet écart se traduit par trois effets pratiques : une vitesse de ligne plus rapide car le rouleau a besoin d'un temps de séjour plus court pour atteindre la température de liaison, une contrainte thermique moindre sur le substrat, de sorte que le papier couché et les feuilles imprimées numériquement sont beaucoup moins susceptibles de s'enrouler ou de se cloquer, et une fenêtre de traitement plus large sur les surfaces à faible énergie telles que les encres offset à séchage UV.
Le compromis mérite d’être clairement indiqué. L'EVA est plus doux que le LDPE, de sorte que le stratifié fini a une moindre résistance à la chaleur et un risque de blocage plus élevé si les rouleaux sont stockés au chaud. Il est également plus sensible à l’humidité avant utilisation. Aucun des deux problèmes n’est fatal, mais les deux appartiennent à vos instructions de stockage et de manipulation plutôt qu’à une plainte six mois plus tard.
L'épaisseur seule est une spécification faible. Le tableau ci-dessous répertorie les paramètres qui déterminent réellement si un rouleau fonctionne sur votre machine.
| Paramètre | Gamme typique | Ce que ça change |
|---|---|---|
| Épaisseur du support PET | 12 à 23 microns | Rigidité, résistance aux boucles et rétention du brillant ; Le PET plus épais résiste au soulèvement des bords sur les panneaux lourds. |
| Poids du manteau EVA | 15 à 40 g/m2 | Résistance au pelage et température minimale de scellage. En dessous d’environ 18 g/m2, la force d’adhérence chute rapidement. |
| Épaisseur totale du film | 25 à 75 microns | Sensation de la main et coût. C’est le numéro cité par la plupart des acheteurs et le moins informatif en soi. |
| Température d'activation | 85 à 105 °C | Réglage des rouleaux et vitesse de ligne. Trop faible donne une liaison faible ; trop élevé provoque des boucles et une texture de peau d'orange. |
| Résistance au pelage sur papier couché | 8 à 12 N/25 mm | Que le bord se soulève après la découpe, le pliage ou le rainage. |
| Noyau, largeur et longueur du rouleau | Noyau de 25,4 ou 76 mm ; Largeur de 300 à 1 600 mm | Ajustement de la machine, fréquence de changement et gaspillage en fin de rouleau. |
Le poids du manteau est le levier que la plupart des acheteurs sous-estiment. La résistance au pelage augmente fortement entre 15 et 25 g/m2, puis s'aplatit : payer 36 g/m2 sur un carton couché lisse n'achète généralement que très peu d'adhérence supplémentaire par rapport à 28 g/m2. Si vous souhaitez approfondir la façon dont l'épaisseur est définie et mesurée, cette note sur l'essence de l'épaisseur du film de stratification est une référence utile.
Terminer est la dernière décision, pas la première. Une fois le calibre du support et le poids de la couche fixés, le traitement de surface détermine l'apparence de la feuille laminée et comment elle survit à la manipulation. Le brillant est la valeur par défaut pour les menus, les couvertures de livres et les cartes de vente au détail, car il approfondit le contraste d'impression. Les finitions mates et soyeuses réduisent l'éblouissement et les marques d'empreintes digitales, ce qui est important sur les éléments très tactiles tels que les menus et les panneaux de commande. Les qualités cristallines sont choisies lorsque le film repose sur une impression blanche ou claire et que toute brume grisonnerait l'image.
Au-delà de l'apparence, les qualités fonctionnelles résolvent des problèmes de processus spécifiques : films compatibles laser pour l'impression numérique à base de toner, films effaçables à sec et pour tableaux blancs pour les surfaces réutilisables, films durs et résistants aux rayures pour les cartes qui passent entre plusieurs mains, films antistatiques pour la documentation en salle blanche et électronique, films anti-UV pour la signalisation extérieure et films séparables pour une protection temporaire qui doit se décoller proprement. Faire correspondre la qualité au substrat est plus important que la faire correspondre à la brochure.
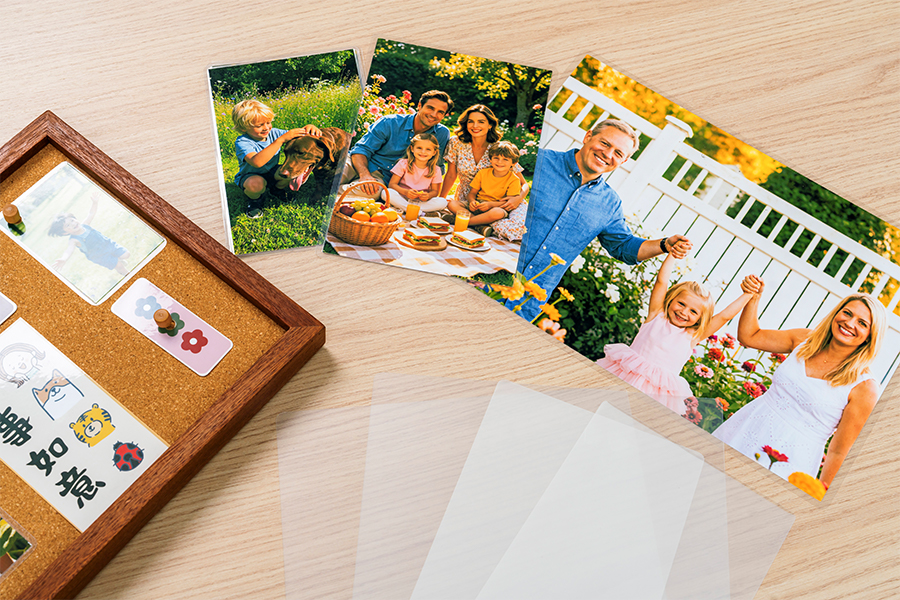
 Film de stratification thermique brillant PET EVA Film en rouleau PET/EVA très brillant pour les impressions photo, les couvertures et les graphiques d'affichage, offrant clarté et protection de surface sur les plastifieuses à rouleaux chauffants. Voir le produit →
Le PET EVA thermique reste l'option la moins chère et la plus résistante au mètre carré pour le papier, le carton et la plupart des impressions offset ou toner. Le film de plastification à froid utilise un adhésif sensible à la pression appliqué à température ambiante, c'est donc le choix le plus sûr lorsque l'encre ou le substrat ne peut pas supporter la chaleur : papiers photo, impressions jet d'encre au solvant et au latex, synthétiques sensibles à la chaleur et finition sur site où un cycle de préchauffage n'est pas pratique.
Une règle pratique utilisée par de nombreux transformateurs : si la feuille s'enroule après un seul passage à 100 C, ou si l'impression contient une forte couverture de toner qui se fissure sous l'effet de la chaleur, passez au film froid plutôt que de baisser davantage la température du rouleau. Une liaison froide qui tient vaut plus qu’une liaison thermique qui semble parfaite sur l’échantillon et échoue sur la palette.
Lorsque le problème réside dans le substrat plutôt que dans les réglages, une qualité de liaison plus élevée est la solution la plus propre plutôt que de pousser la température du rouleau vers le haut. Les films formulés pour les encres difficiles et les cartons couchés existent exactement pour cette raison, et ils résolvent le soulèvement des bords sans la pénalité de gondolage liée à la chaleur supplémentaire.
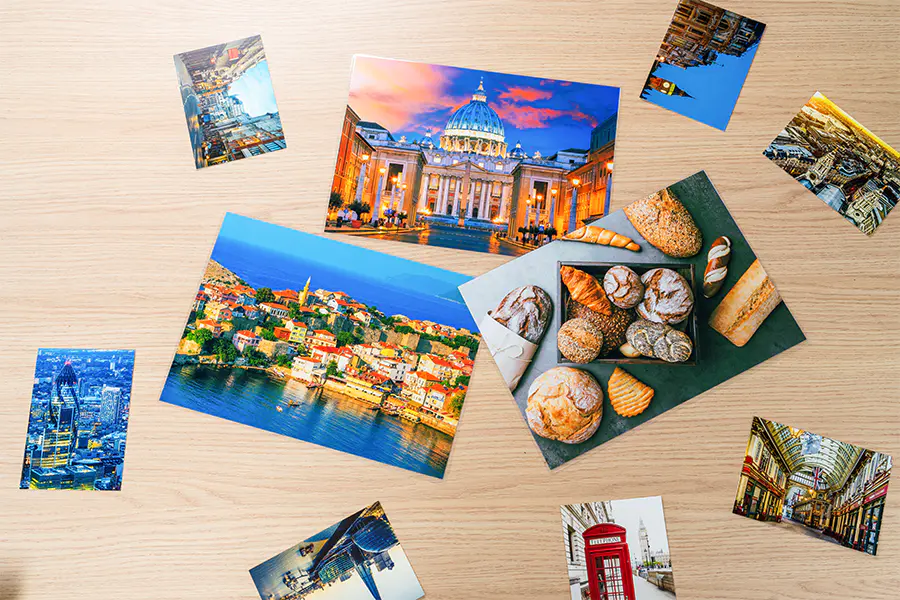 Film de plastification thermique à haute adhérence pour les impressions difficiles Film de plastification collant pour toner numérique, impressions photo à base d'huile et couverture d'encre épaisse, aidant à prévenir le soulèvement des bords et le délaminage sur les substrats difficiles. Voir le produit →
La cohérence roll-to-roll est ce qui différencie un fournisseur d’un échantillon. Demandez la bande de tolérance du poids de la couche, la méthode de test de pelage utilisée, la traçabilité des lots jusqu'au cycle d'extrusion, la politique d'épissure par rouleau et une recommandation de stockage écrite couvrant la température, l'humidité et la durée de conservation. Ces cinq réponses vous en disent plus sur une usine que sur un catalogue.
La capacité et l’équipement comptent également. WONLAMI, par exemple, exploite 10 lignes de revêtement par extrusion et de laminage sur ses sites en Chine et en Thaïlande avec une production annuelle supérieure à 30 000 tonnes et plus de 25 ans d'expérience en matière de revêtement par extrusion ; le profil de l'entreprise et de l'usine répertorie l'équipement et la couverture du certificat plus en détail. Pour un acheteur exploitant une ligne de transformation continue, ce type de redondance est ce qui empêche l’arrêt d’un seul site de devenir votre arrêt.
Fabricants de rouleaux de film de plastification en gros