2026-05-20
Le produit peut paraître fin immédiatement après le laminage, mais des bulles peuvent apparaître à la surface après refroidissement. Certains produits, même s'ils ne présentent pas de renflements évidents, présentent des anneaux concentriques ressemblant à des ondulations de l'eau lorsqu'ils sont observés à la lumière.
Ces problèmes sont particulièrement problématiques dans les applications où l'apparence est essentielle, comme les photos, les affiches, les certificats et les fiches pédagogiques.
La première réaction de beaucoup de gens est : la machine à plastifier est-elle trop chaude ? La pression de la machine est-elle insuffisante ? Le film de plastification est-il de mauvaise qualité ?
En fait, du point de vue du processus de laminage, même si les bulles et les ondulations de l'eau se manifestent par un « laminage inégal », leurs causes sont différentes. De plus, le problème ne vient souvent pas uniquement de l’équipement.
I. Le laminage est essentiellement une « coordination » des matériaux et de la température
Beaucoup de gens pensent que le laminage consiste simplement à mettre du papier dans une machine et à le chauffer. En réalité, une série de changements se produisent au sein du film de plastification en quelques dizaines de secondes seulement.
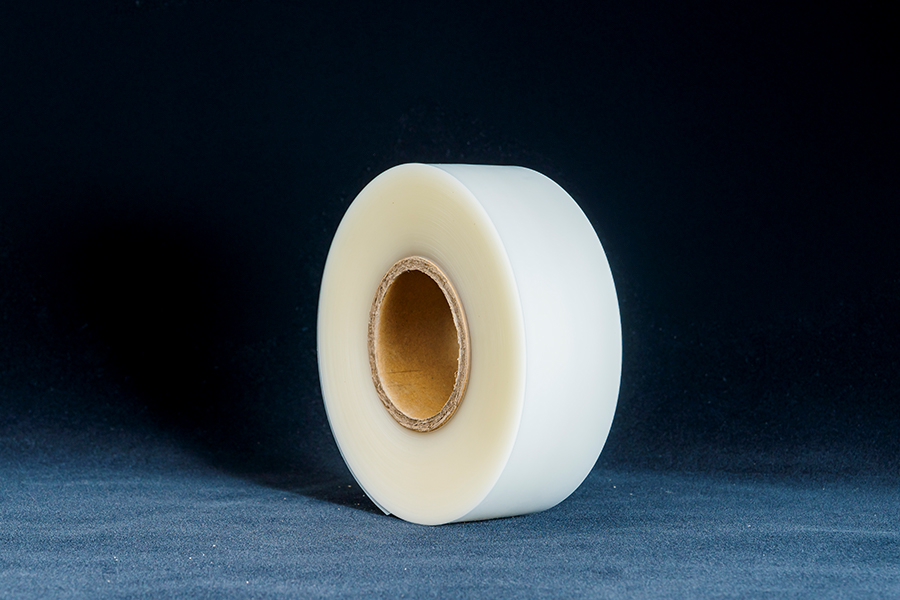
Le film de laminage se compose généralement d’une couche de base en PET et d’une couche adhésive thermofusible EVA. Une fois à l’intérieur du laminateur : la couche PET conserve transparence et rigidité ; la couche d'EVA fond progressivement lors du chauffage, se liant à la surface du papier. Simultanément, les rouleaux presseurs expulsent continuellement l’air entre le film et le papier, formant finalement un système composite complet.
Idéalement, la surface stratifiée devrait être :
• Lisse • Transparent • Pas de bulles • Pas d'ondulations
Cependant, un écart dans l’une de ces étapes peut entraîner des défauts.
II. Même des « bulles » apparemment mineures peuvent indiquer trois problèmes complètement différents.
De nombreux utilisateurs qualifient toutes les anomalies de surface de bulles. Cependant, dans la production réelle, ils peuvent être classés en au moins trois types :
1. Expulsion d’air incomplète
C'est le plus simple à comprendre. Par exemple :
• Papier gondolé • Bords inégaux du contenu • Air emprisonné lors du laminage
Lorsque l’air ne peut pas être complètement expulsé, il reste emprisonné à l’intérieur du film. Les bulles qui en résultent sont généralement assez visibles, avec des limites claires et semblent sensiblement bombées au toucher.
Dans cette situation : la pression de l'équipement, l'angle d'alimentation du film et la planéité du contenu sont souvent plus importants que la température.
2. L'humidité du papier « s'échappe »
C’est un problème que de nombreux utilisateurs négligent facilement. Le papier lui-même est hygroscopique, notamment : • Papier d'impression jet d'encre • Papier couché • Papier photo • Documents stockés longtemps
Ces matériaux absorbent l’humidité à mesure que l’humidité ambiante change. Lorsque la température de stratification dépasse 100°C, l’humidité interne se vaporise rapidement. Si la vapeur ne peut pas se libérer à temps, elle forme de petites bulles denses.
Beaucoup de gens pensent à tort que le problème vient de la couche adhésive. En fait, il s’agit d’un phénomène typique provoqué par une teneur excessive en humidité. Ceci est particulièrement fréquent pendant la saison des pluies ou dans les régions humides du sud.
3. La couche adhésive n’a pas vraiment « fondu »
L'adhésif thermofusible EVA n'agit pas immédiatement après chauffage. Il doit atteindre une température d'activation adaptée. Si la température est trop basse ou la vitesse de laminage trop rapide, la couche adhésive ne peut pas s'écouler suffisamment. À ce stade, bien que la surface ait été laminée, le film et le papier ne sont pas encore entièrement liés.
L'effet final est similaire à : • Blanchiment localisé • Zones brumeuses • Microbulles
Ce problème se produit souvent lors du scellage avec film épais. Plus le film est épais, plus le temps de transfert de chaleur est long.
III. Les ondulations de l’eau : pourquoi sont-elles plus difficiles à résoudre que les bulles ?
Même si les bulles peuvent être améliorées en ajustant la température et la vitesse, les ondulations de l'eau sont souvent plus complexes. En effet, cela implique non seulement l’équipement mais aussi le matériel lui-même.
On dit souvent dans l'industrie : les bulles peuvent être améliorées grâce au traitement, mais les ondulations dépendent en fin de compte du matériau lui-même. Cette affirmation n’est pas sans fondement.
IV. L’essence des ondulations de l’eau est la libération du stress matériel
Le PET est un matériau polyester très stable. Cependant, tout matériau polymère génère des contraintes internes lors de sa production. Lorsque la machine à sceller chauffe, ces contraintes initialement « bloquées » sont progressivement relâchées. S'il existe des différences dans le taux de retrait des différentes zones du film, une légère déformation se produira. Cette déformation peut être invisible à l’œil nu, mais elle apparaîtra en réflexion lumineuse comme suit :
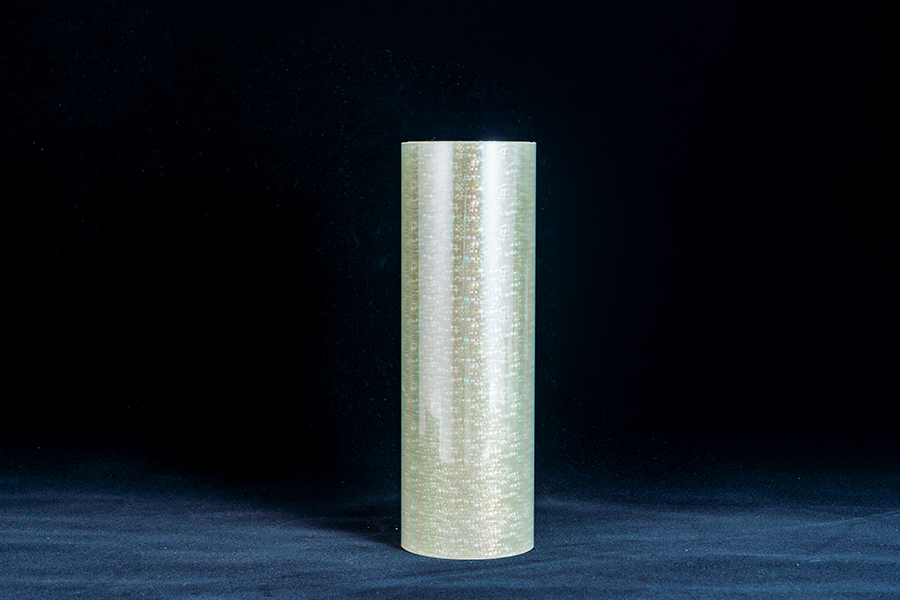
• Texture ondulée • Texture ondulée à l'eau • Texture argentée • Texture peau d'orange
Ceci est particulièrement visible dans les applications sur de grandes surfaces telles que les affiches, les publicités, les photos et les supports d'affichage.
V. Pourquoi les affiches A3 sont-elles plus sujettes aux textures ondulées que les documents A4 ?
De nombreuses imprimeries ont constaté que le même rouleau de film de plastification donne d'excellents résultats lors du plastification de certificats A4, mais qu'il est plus susceptible de produire des textures ondulées lors du plastification d'affiches A3.
La raison est en réalité assez simple. Plus la surface est grande, plus les petites différences de retrait au sein du matériau sont amplifiées. Ce qui aurait pu être une simple modification de 0,1 % du retrait thermique peut créer des ondulations de surface visibles sur des matériaux grand format.
Par conséquent, plus la taille est grande, plus les exigences en matière de stabilité de la couche de base en PET et du processus de stratification sont élevées.
VI. Pourquoi la qualité du film de plastification de WONLAMI est-elle stable ?
Pour le film de plastification de WONLAMI, la véritable qualité ne se limite pas à la douceur au moment du plastification. Il s'agit de maintenir la stabilité après avoir subi un « stockage à long terme », des « lectures fréquentes » et des « changements de température et d'humidité ». Cela teste la synergie entre les matériaux et les processus. Kings Moulding est profondément impliqué dans l'industrie du film de moulage depuis de nombreuses années. S'appuyant sur une technologie de laminage par extrusion mature et un système de gestion de la qualité strict, il optimise l'ensemble du processus, depuis la sélection des matières premières PET et le rapport de couche adhésive EVA jusqu'au contrôle du processus de laminage.
En contrôlant de manière stable le taux de retrait du matériau, l'uniformité de la couche adhésive et la tension de stratification, il réduit le risque d'ondulations et de déformation causées par la libération des contraintes thermiques. En même temps, il offre une variété d'épaisseurs et d'options de produits fonctionnels pour différents scénarios d'application, aidant les clients à obtenir des effets de moulage plus stables dans des domaines tels que la papeterie de bureau, l'enseignement scolaire, les affichages publicitaires, la protection des documents et les produits créatifs de bricolage.
Fabricants de rouleaux de film de plastification en gros